CategoriesGenel

Servo Hedefe Gidiyor Ama Parça Ölçüsü Kaçıyor: Komut, Geri Besleme ve Mekanik Ayrımı

FARAD OTOMASYON • TEKNİK SERVİS REHBERİ

Servo Hedefe Gidiyor Ama Parça Ölçüsü Kaçıyor: Komut, Geri Besleme ve Mekanik Ayrımı

Servo eksende tekrarlayan ölçü farkını araştırırken komut, motor geri beslemesi, referans ve mekanik aktarımı ayrı inceleme rehberi.
Makine arızasını WhatsApp ile iletin

Servo kontrol sistemi ve devreye alma

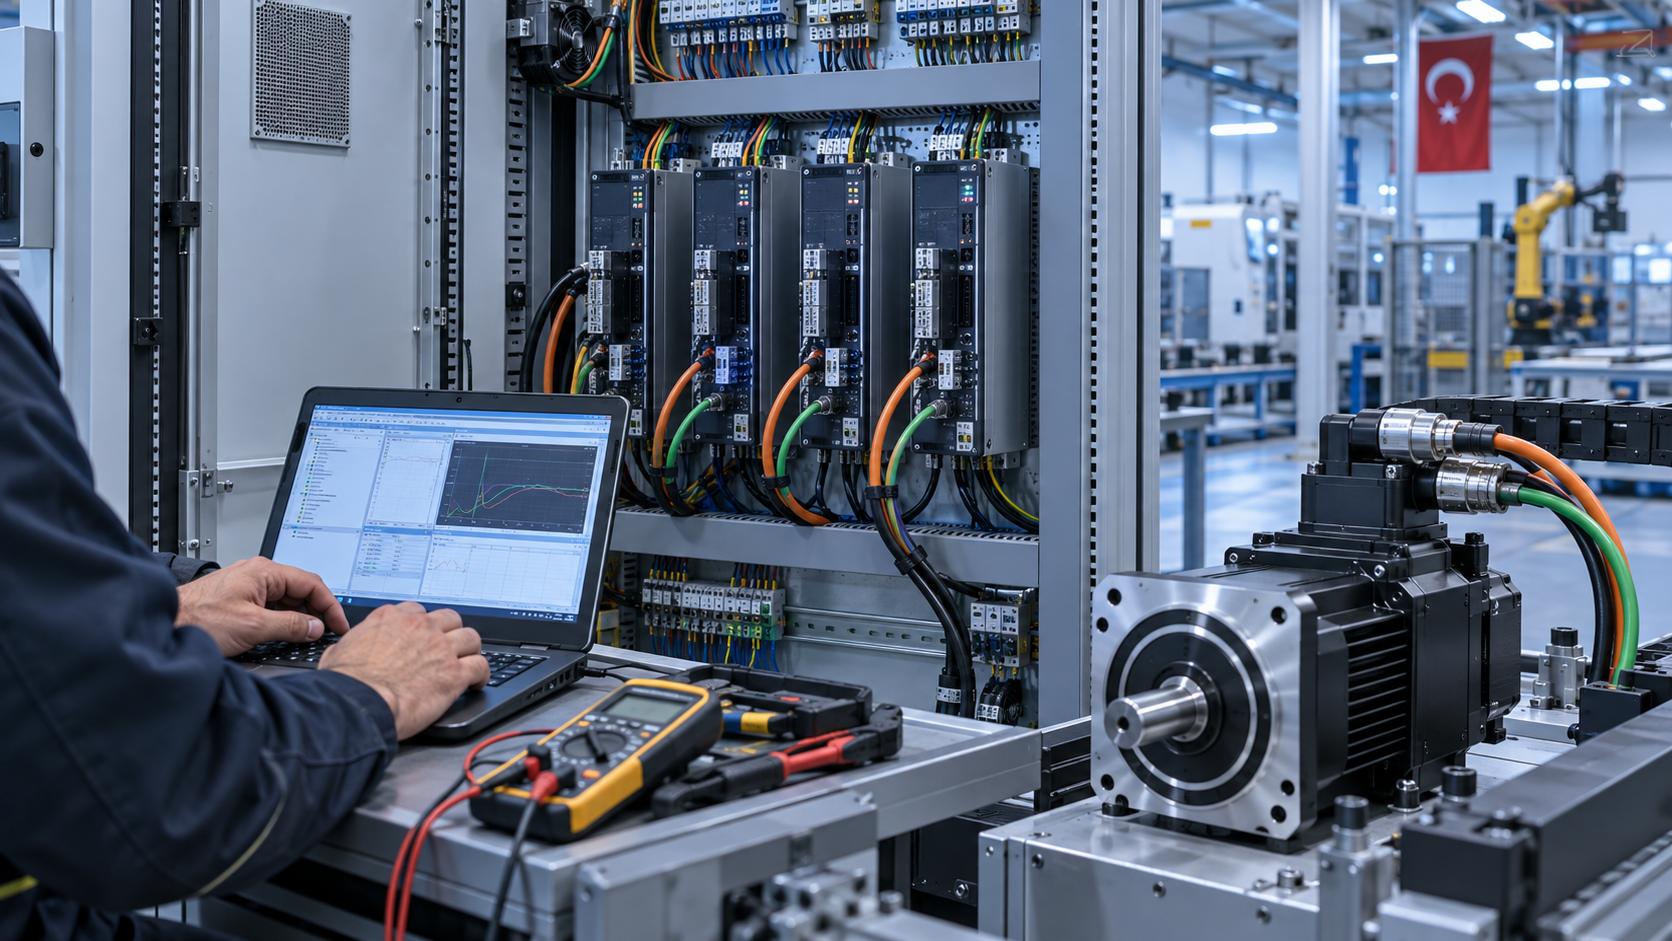
Servo sürücü alarm vermeden çalışır, ekranda hedef pozisyon görülür; ancak üretilen parçanın ölçüsü beklenen değerden farklıdır. Böyle bir olayda yalnızca motoru veya enkoderi suçlamak doğru olmaz. Komutun nasıl üretildiği, sürücünün gördüğü konum, makinenin gerçek hareketi ve ürünün süreç içindeki davranışı birbirinden ayrılmalıdır. Alarm olmaması, bütün ölçü zincirinin doğru olduğu anlamına gelmez.

Farad Otomasyon, Tuzla, Gebze ve Şekerpınar çevresinde servo sistem incelemesi ve PLC/HMI entegrasyonu için saha hizmeti verir. Kesme, besleme, indeksleme ve benzeri uygulamalarda aynı belirti farklı nedenlerle oluşabilir. İncelemede kullanılan servo modeli, kontrol modu ve makinenin aktarım yapısı önemlidir. Başka makinede işe yarayan parametreyi kopyalamak yerine mevcut uygulama üzerinden ilerlenmelidir.

Motor pozisyonu ile parça pozisyonu

Motor enkoderinden alınan bilgi motorun hareketini anlatır. Makinenin çıkış tarafında kayış, kaplin, redüktör veya başka bir aktarım varsa ürünün gerçek konumu ayrıca değerlendirilir. Motor beklenen konuma ulaşsa bile aktarım veya ürün davranışı nedeniyle ölçü farklı olabilir. Bu nedenle sürücü ekranındaki pozisyon ile parçanın ölçüsünün aynı büyüklük olduğu varsayılmamalıdır.

Delta’nın tam kapalı çevrim uygulamalarıyla ilgili teknik açıklaması, uygun modellerde harici enkoder veya lineer ölçüm geri beslemesinin ayrı bir mimari oluşturduğunu gösterir. Bu özellik her sürücüde bulunmaz ve bağlantı düzeni modele bağlıdır. Ölçü sorununa çözüm seçerken mevcut geri beslemenin nereden alındığı netleştirilmelidir. Teknik kaynak: Delta harici geri besleme açıklaması.

Hata sabit mi, büyüyor mu?

Her çevrimde aynı miktarda fark olması ile çevrimler ilerledikçe farkın artması aynı durum değildir. Benzer şekilde kısa hareket doğruyken uzun hareketin farklı olması, yön değiştirince başka sonuç alınması veya ürün değişiminde fark oluşması ayrı kaydedilir. Bu gözlemler kesin teşhis yerine inceleme planını yönlendiren verilerdir. “Servo kaçırıyor” ifadesi tek başına hangi bölüme bakılacağını belirlemeye yetmez.

  • Hedeflenen hareket ve ölçülen gerçek sonuç.
  • Çevrim sayısı ilerledikçe farkın değişimi.
  • Tek yönde ve yön değiştirerek yapılan üretim sonuçları.
  • Soğuk başlangıç ile uzun çalışma sonrasındaki davranış.
  • Hız, yük ve ürün değişimiyle birlikte oluşan farklar.

Ölçümün yapıldığı referans ve kullanılan araç da kayda alınmalıdır. Aynı parçayı farklı yöntemlerle ölçmek, teknik sorunu yanlış tarif ettirebilir. Üretim ölçüsünü belirleyen bütün aşamalar düşünülmelidir. Özellikle beslenen malzemenin hareketi ile tahrik mekanizmasının hareketi birbirinden ayrılıyorsa ürünün tutulma ve aktarılma koşulları da incelemeye katılır.

Komut ölçeği ve mekanik oran

PLC’nin gönderdiği sayısal komutun fiziksel harekete dönüşmesi bir ölçekle ilişkilidir. Programdaki birim, elektronik oran ve mekanik aktarım bilgileri karşılaştırılır. Motor veya redüktör değiştirilmiş bir makinede önceki ayarlar artık aynı fiziksel harekete karşılık gelmeyebilir. Bu nedenle değişiklik geçmişi servis talebinin önemli bir parçasıdır.

Ölçek kontrolü sırasında tek bir hedef yeterli görülmez. İşletmenin uygulaması izin verdiğinde farklı hareket uzunluklarında sonuç karşılaştırılır. Parametre değişikliği öncesi mevcut dosya ve ayarlar korunur. Beklenen hareketin yazılı açıklaması, testin sonucunu değerlendirmeyi kolaylaştırır. Amaç parametreyi deneyerek rastgele aramak değil, komutla gerçek sonuç arasındaki ilişkiyi belirlemektir.

Referans alma hangi noktayı tanımlıyor?

Makinenin ilk çalıştırmada veya belirli olaylardan sonra nasıl referans aldığı incelenir. Referans bilgisi, sensörün fiziksel konumu ve programdaki tamamlanma koşulu birlikte değerlendirilir. Ekranda referans tamamlandı yazması, bütün mekanik noktaların doğrulandığını tek başına kanıtlamaz. Operatörün hangi koşulda yeniden referans istediği ve üretimin bu işlemden sonra nasıl başladığı açıklığa kavuşturulur.

Kontrol sistemindeki konum bilgileri sıfırlanırken makinenin gerçek durumu dikkate alınmalıdır. Sayacı sıfırlamak her ölçü sorununu düzeltmez. Bu tür işlemler yetkili personel tarafından makine üreticisinin yöntemleri ve işletmenin güvenli çalışma düzeni kapsamında yürütülür. Hareketli eksen çevresinde korumalar devre dışı bırakılarak ölçüm yapılmaz.

İnceleme sonrası testte ne aranır?

Uygulanan değişikliğin başarısı yalnızca tek çevrimde değerlendirilmez. İşletmenin bildirdiği koşullar ve gerekli tekrar sayısı test planına alınır. Yük ve ürün değişimleri, yön davranışı ve ilk başlangıç dikkate alınabilir. Hangi koşulların test edildiği ve hangi koşulların henüz denenmediği servis kaydında açıkça belirtilir. Üretim toleransı müşteri tarafından tanımlanmalı ve kullanılan ölçüm yöntemiyle birlikte değerlendirilmelidir.

Makine revizyonunda referans ekranı, aktif hedef ve uygun teşhis verilerinin anlaşılır gösterilmesi sonraki servisleri kolaylaştırır. Ancak ekrana çok sayıda ham parametre eklemek operatöre mutlaka fayda sağlamaz. Kullanıcının karar vermesi gereken bilgiler ile bakım ekibinin ayrıntılı teşhis ekranı uygun biçimde ayrılır. Proje dosyası ve değişiklik kaydı teslim edilir.

Sık sorulan sorular

Enkoder değişince ölçü düzelir mi?

Enkoder arızası doğrulanmadan bu sonuç beklenemez. Komut, ölçek, referans ve mekanik aktarım da değerlendirilir.

Servo alarm vermiyorsa mekanik sorun mudur?

Kesin olarak söylenemez. Alarm olmadan da komut veya yapılandırma farkı olabilir; motor geri beslemesi ile makine sonucu karşılaştırılmalıdır.

Servis öncesi hangi bilgiler gerekir?

Sürücü ve motor modeli, makine işlevi, beklenen ölçü, gerçekleşen ölçü ve değişiklik geçmişi yararlıdır. Alarm varsa tam kodu ayrıca iletilmelidir.

Farad Otomasyon: Tuzla, Gebze ve Çayırova teknik servis

PLC/HMI programlama, servo ve sürücü devreye alma, elektrik panosu revizyonu ve endüstriyel otomasyon arıza incelemesi için makine modelini ve sorunun görüldüğü çalışma koşulunu paylaşın. Servis kapsamı, saha koşulları ve iş planı birlikte değerlendirilir.

PLC ve HMI

Program incelemesi, alarm düzeni, reçete ve kullanıcı ekranları.

Servo ve sürücü

Komut, geri besleme, parametre ve makineyle entegrasyon incelemesi.

Pano ve saha

Besleme, bağlantı, sinyal takibi ve revizyon planı.

WhatsApp ile servis talebi 0554 667 05 04

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

Tuzla, Gebze, Çayırova, Dilovası, Şekerpınar, Orhanlı ve Pendik çevresindeki işletmeler için saha hizmeti talebi oluşturabilirsiniz.

CategoriesGenel

Sensör Doğru Ölçüyor, PLC Yanlış Gösteriyor: 4–20 mA Sinyalde Ölçek ve Kanal Kontrolü

FARAD OTOMASYON • TEKNİK SERVİS REHBERİ

Sensör Doğru Ölçüyor, PLC Yanlış Gösteriyor: 4–20 mA Sinyalde Ölçek ve Kanal Kontrolü

Basınç, seviye ve debi ölçümünde saha cihazıyla PLC/HMI arasındaki farkı ayırmak için 4–20 mA kanal, ölçek ve birim incelemesi.

Makine arızasını WhatsApp ile iletin

Endüstriyel ölçüm ve sinyal incelemesi

Saha cihazı üzerinde bir basınç değeri görünür, HMI başka bir değer gösterir. Bazen iki gösterge arasında sabit fark vardır; bazen de fark ölçüm aralığı boyunca değişir. Böyle bir durumda sensörü doğrudan değiştirmek çözüm olmayabilir. Ölçüm zincirinin saha cihazı, sinyal iletimi, PLC kanal ayarı, programdaki hesap ve ekrandaki gösterim bölümleri ayrı ayrı incelenmelidir.

Farad Otomasyon, Gebze, Tuzla, Çayırova ve Dilovası çevresindeki proses makinelerinde elektrik ve otomasyon kaynaklı ölçüm sorunlarını değerlendirir. Basınç, seviye ve debi gibi değerler üretimin birçok adımını etkileyebilir. İncelemenin hedefi tek bir ekrandaki sayıyı değiştirmek değil, bütün zincirin aynı ölçüm aralığını ve birimi kullanmasını sağlamaktır. Ayar değişikliklerinin mevcut kontrol davranışına etkisi de değerlendirilir.

Önce hangi iki değeri karşılaştırıyoruz?

Bir cihaz anlık değer, filtrelenmiş değer veya farklı bir ölçüm değişkeni gösterebilir. HMI ekranındaki bilgi ise programın işlediği başka bir veri olabilir. Aynı adı taşıyan iki göstergeyi karşılaştırmadan önce hangi sinyalin hangi değere karşılık geldiği netleştirilmelidir. Ölçüm noktası, birim, alt sınır ve üst sınır kayda alınır. Farklı büyüklükleri karşılaştırarak kalibrasyon hatası ilan etmek yanlış yönlendirebilir.

Örnek olarak doğrusal 4–20 mA çıkışın 0–10 bar aralığına eşlendiği varsayılsın. Bu belirli örnekte 4 mA alt sınırı, 20 mA üst sınırı ve 12 mA orta noktayı, yani 5 bar değerini temsil eder. Aralık 0–16 bar olarak seçilirse aynı orta nokta farklı bir basınca karşılık gelir. Dolayısıyla sensörün çıkış aralığı ile programdaki ölçek birbirine uymalıdır. Bu hesap, cihazın gerçekten doğrusal ve belirtilen aralığa ayarlı olduğu varsayımıyla yapılır.

Kanal ayarı ve sinyal tipi

Bir analog girişin akım veya gerilim için nasıl yapılandırıldığı cihaz modeline bağlıdır. Elektriksel bağlantı ve yazılım seçimi birlikte kontrol edilir. Endress+Hauser’in cihaz dokümanlarında da yanlış çalışma aralığı seçimi, örneğin 0–20 mA ile 4–20 mA karışıklığı, inceleme başlıkları arasında yer alır. Teknik kaynak: Endress+Hauser cihaz işletme dokümanı.

Bir kılavuzdaki klemens numarası bütün sensörlere uygulanamaz. İki telli ve ayrı beslemeli cihazların bağlantı düzenleri farklı olabilir. Kullanılan cihazın model etiketi ile gerçek bağlantı şeması eşleştirilmelidir. Akım ölçümü ve test sinyali uygulaması yetkili teknik personel tarafından prosesin etkisi değerlendirilerek yapılır. Üretim devam ederken kontrol döngüsüne rastgele test sinyali verilmez.

Sabit fark ile oransal farkı ayırın

Her ölçüm noktasında yaklaşık aynı fark görülmesi ile düşük değerde az, yüksek değerde çok fark görülmesi farklı inceleme yolları gerektirebilir. İlk durum bir başlangıç değeri veya gösterim farkını, ikinci durum aralık eşleştirmesini araştırmak için ipucu sunar. Bunlar kesin teşhis değildir. Yalnızca tek noktada yapılan karşılaştırma, bütün aralığın doğru çalıştığını kanıtlamaz.

Test planında mümkün olan ölçüm noktaları işletmenin koşullarına göre seçilir. Test ekipmanının uygunluğu ve referansın güvenilirliği belirlenmelidir. PLC’nin ham verisi, mühendislik birimine çevrilmiş değeri ve HMI gösterimi ayrı kaydedilirse farkın nerede oluştuğu daha açık hale gelir. Bazı projelerde ölçekleme hem PLC’de hem HMI’da yapılmış olabilir; aynı hesabın iki kez uygulanıp uygulanmadığı kontrol edilir.

Dalgalanan değer farklı bir sorun olabilir

Değerin sürekli değişmesi, ölçeğin yanlış olduğuna tek başına işaret etmez. Proses gerçekten dalgalanıyor olabilir; bağlantı sorunu, besleme davranışı veya sinyal iletimindeki etki de araştırılabilir. Olayın motor veya sürücü çalışmasıyla birlikte olup olmadığı kaydedilir. Önce mevcut durum anlaşılmadan yazılım filtresini artırmak, olayın operatöre geç görünmesine neden olabilir.

Filtre seçimi uygulamanın yanıt ihtiyacına göre yapılır. Yavaş değişen seviye ölçümüyle hızlı tepki beklenen bir işlem aynı şekilde değerlendirilmez. Ekranı sakinleştirmek ile kontrol döngüsünü uygun hale getirmek farklı hedeflerdir. Revizyonda hangi verinin hangi hızla işlendiği ve operatöre nasıl sunulduğu açık olmalıdır. Her değişiklik öncesi mevcut ayarlar korunur ve değişiklik kaydı tutulur.

Arıza durumunu gerçek ölçümden ayırın

Bağlantı kopması veya cihaz teşhisi durumunda HMI’nın aynı değeri göstermeye devam etmesi yanıltıcı olabilir. Sistemin desteklediği teşhis bilgilerinin nasıl ele alındığı kontrol edilir. Bir hata değeri, normal proses ölçümüymüş gibi yorumlanmamalıdır. Alarm eşikleri ve geçerli ölçüm koşulları, kullanılan cihazların belgeleri ve işletmenin proses gereksinimleri doğrultusunda tanımlanır.

  • Sensörün tam modeli ve çıkış türü.
  • Ayarlanmış alt ve üst ölçüm sınırları.
  • PLC analog modül modeli ve kanal numarası.
  • Saha göstergesi ile HMI’nın aynı anda görülen değerleri.
  • Yakın zamanda değişen sensör, modül veya program bilgisi.

Sık sorulan sorular

Yeni sensör takıldıktan sonra ölçek değişir mi?

Yeni cihazın ayarı eskisiyle aynı olmayabilir. Etiket, çıkış yapılandırması ve programın beklediği aralık kontrol edilmelidir.

Sadece HMI değerini düzeltmek yeterli mi?

PLC kontrolü de aynı veriyi kullanıyorsa yalnızca gösterimi değiştirmek sorunu çözmeyebilir. Ölçümün üretim mantığındaki kullanımı birlikte incelenir.

Servis sonrası ne teslim edilmeli?

Kullanılan aralıklar, yapılan değişiklikler, test koşulları ve varsa açık işler kayıt altına alınmalıdır. Bu bilgiler sonraki sensör değişiminde de işe yarar.

Farad Otomasyon: Tuzla, Gebze ve Çayırova teknik servis

PLC/HMI programlama, servo ve sürücü devreye alma, elektrik panosu revizyonu ve endüstriyel otomasyon arıza incelemesi için makine modelini ve sorunun görüldüğü çalışma koşulunu paylaşın. Servis kapsamı, saha koşulları ve iş planı birlikte değerlendirilir.

PLC ve HMI

Program incelemesi, alarm düzeni, reçete ve kullanıcı ekranları.

Servo ve sürücü

Komut, geri besleme, parametre ve makineyle entegrasyon incelemesi.

Pano ve saha

Besleme, bağlantı, sinyal takibi ve revizyon planı.

WhatsApp ile servis talebi 0554 667 05 04

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

Tuzla, Gebze, Çayırova, Dilovası, Şekerpınar, Orhanlı ve Pendik çevresindeki işletmeler için saha hizmeti talebi oluşturabilirsiniz.
CategoriesGenel

HMI Reçetesi Seçildi Ama Makine Eski Değerlerle Çalışıyor: Aktarım ve Onay Düzeni

FARAD OTOMASYON • TEKNİK SERVİS REHBERİ

HMI Reçetesi Seçildi Ama Makine Eski Değerlerle Çalışıyor: Aktarım ve Onay Düzeni

Ürün değişiminde HMI reçetesinin PLC’ye aktarılması, aktif değerlerin doğrulanması ve operatör ekranının düzenlenmesi için uygulama rehberi.

Makine arızasını WhatsApp ile iletin

PLC ve HMI reçete yönetimi için kontrol sistemi

Operatör yeni ürünü seçer, ekranda reçete adı değişir ve makine çalışmaya devam eder. Fakat dolum miktarı, süre veya hız önceki ürüne ait kalır. Bu olay her zaman cihaz arızası anlamına gelmez. Seçilen kayıt, ekranda düzenlenen değer ve PLC’nin gerçekten kullandığı aktif parametreler farklı katmanlarda bulunabilir. Reçete yönetiminin anlaşılır kurulması, ürün geçişlerinde bu karışıklığın fark edilmesini sağlar.

Tuzla, Gebze ve Çayırova’daki dolum, ambalaj ve karışım uygulamalarında ürün sayısı arttıkça operatörün her değeri tek tek girmesi zorlaşır. Reçete kullanımı bu işi düzenler; ancak yalnızca bir seçim listesi yapmak yeterli değildir. Farad Otomasyon, PLC ve HMI revizyonlarında ürün değişiminin hangi adımlarla yapıldığını ve makinenin değerleri ne zaman uyguladığını birlikte değerlendirir.

Seçilen reçete ile aktif reçete aynı bilgi değildir

Ekranda seçilmiş bir kayıt henüz makineye gönderilmemiş olabilir. Kullanıcı yalnızca kayıt üzerinde çalışıyor, farklı bir reçeteyi inceliyor veya sonraki üretim için hazırlık yapıyor olabilir. Bu nedenle seçili ürün alanı, makinenin o anda kullandığı ürün alanıyla karıştırılmamalıdır. Ekran tasarımında iki bilgi açık isimlerle ayrıldığında operatörün beklediği sonuç ile gerçek durum karşılaştırılabilir.

Örneğin “Seçilen reçete”, “Aktif üretim reçetesi” ve “Aktarım sonucu” alanları ayrı gösterilebilir. Böyle bir düzenin uygulama biçimi kullanılan HMI ve PLC projesine bağlıdır. Aynı düğmenin hem kayıt düzenlemesi hem üretim değerlerinin değiştirilmesi için belirsiz kullanılması, işletme açısından izlenmesi zor bir akış oluşturur. Yazılımın iç adlarını göstermek yerine kullanıcıya üretim açısından anlamlı ifadeler sunulmalıdır.

Aktarımın tamamlandığı nasıl anlaşılır?

Siemens’in reçete dokümantasyonunda ilgili üretim verileri bir veri kaydı olarak ele alınır ve HMI ile PLC arasındaki veri aktarımı ayrıca tanımlanır. Bu temel ayrım, yalnızca ekranda kayıt seçmenin bütün süreci tamamladığı varsayımından kaçınmayı sağlar. Projede aktarım, sonuç ve uygulanma koşulları birlikte tasarlanmalıdır. Teknik kaynak: Siemens WinCC reçete tanımı ve uygulamaları.

İşletmeye önerilen akış önce yeni ürünün seçilmesi, ardından ilgili değerlerin kontrol edilmesi ve makine koşulları uygunsa aktarımın başlatılmasıdır. Sonuç bilgisi operatöre görünür olmalıdır. Bazı proseslerde değerler bir sonraki çevrimde, bazılarında belirli bir duruş adımında uygulanabilir. Hangi koşulun kullanıldığı müşteriyle belirlenir; reçete aktarımı üretim devam ederken rastgele parametre değiştirme yöntemine dönüşmemelidir.

Reçete alanlarının birimleri açık olmalı

Bir tabloda “miktar 100” yazması tek başına yeterli değildir. Değerin gram, kilogram, mililitre veya başka bir birim olduğu belirtilmelidir. Sürelerde saniye ve milisaniye karışıklığı, hızlarda farklı ölçekler benzer sorunlar yaratabilir. Reçete adı doğru görünse bile yanlış birimle hazırlanmış veri üretim sonucunu değiştirir. Etiket, birim ve izin verilen aralık birlikte değerlendirilmelidir.

  • Ürün kodu ile açıklayıcı ürün adı ayrı tutulabilir.
  • Her ayar alanının birimi görünür olmalıdır.
  • Alt ve üst sınırlar proses sorumlularıyla belirlenmelidir.
  • Aktif değerler yetki dahilinde ekrandan kontrol edilebilmelidir.
  • Başarısız aktarım kullanıcıya anlaşılır bir mesajla bildirilmelidir.

Reçete sınırları makinenin teknik sınırlarını değiştirmek için kullanılmaz. Bir proses ayarının değiştirilebilir olması, o parametrenin her değerde uygulanabileceği anlamına gelmez. Makine üreticisinin sınırları ve işletmenin onaylı üretim koşulları projeye işlenmelidir. Yetkilerin belirlenmesi de yalnızca parola eklemek değildir; hangi kişinin hangi veriyi hazırlayacağı ve onaylayacağı net olmalıdır.

Eski kayıtlar ve yeni alanlar

Revizyonda yeni bir reçete alanı eklendiğinde eski kayıtların nasıl kullanılacağı planlanmalıdır. Eksik alanın varsayılan değeri, veri formatı ve kayıtların dönüşümü değerlendirilmeden proje teslim edilirse bazı ürünlerde sorun görülebilir. Test yalnızca yeni oluşturulan bir reçeteyle yapılmamalıdır. İşletmenin aktif kullandığı eski kayıtlar ve farklı değer aralıkları da incelemeye dahil edilir.

Reçete dosyasının yedeği ile PLC/HMI proje yedeği farklı ihtiyaçları karşılar. Program dosyasının bulunması, sahadaki bütün güncel üretim kayıtlarının da korunmuş olduğu anlamına gelmeyebilir. Teslimde hangi kayıtların nerede tutulduğu ve geri yüklemenin nasıl doğrulanacağı açıklanmalıdır. İşletmenin güncel reçeteleri müşteri verisidir; üçüncü taraflarla paylaşım için işletmenin izinleri esas alınır.

Kabul testinde ürün geçişini deneyin

Bir reçeteden diğerine geçiş, değer düzenleme, aktarım hatası ve bağlantı kesilmesi gibi durumlar işletmenin test planında yer alabilir. Ekrandaki aktif ürün adı ile PLC’de uygulanan değerlerin uygunluğu gözlenir. Test sonuçları yalnızca “ekran çalıştı” diye kaydedilmez; hangi ürünlerde ve hangi koşullarda deneme yapıldığı belirtilir. Yeni düzenin operatöre anlatılması, teknik teslimin bir parçasıdır.

Sık sorulan sorular

HMI değişince reçeteler kendiliğinden gelir mi?

Bu, proje ve kayıtların tutulduğu yere bağlıdır. Panel değişiminden önce yedek kapsamı ve uyumluluk kontrol edilmelidir.

Reçete seçimini barkodla yapabilir miyiz?

Uygun donanım ve programla değerlendirilebilir. Barkodun hangi ürün kaydına karşılık geldiği ve hatalı okumada gösterilecek durum ayrıca tasarlanır.

Farad mevcut projeyi düzenleyebilir mi?

Proje erişimi, cihaz modeli, mevcut işlevler ve hedeflenen değişiklikler incelenerek kapsam belirlenir. Kaynak dosya ve üretim reçeteleri önceden hazırlandığında görüşme daha verimli olur.

Farad Otomasyon: Tuzla, Gebze ve Çayırova teknik servis

PLC/HMI programlama, servo ve sürücü devreye alma, elektrik panosu revizyonu ve endüstriyel otomasyon arıza incelemesi için makine modelini ve sorunun görüldüğü çalışma koşulunu paylaşın. Servis kapsamı, saha koşulları ve iş planı birlikte değerlendirilir.

PLC ve HMI

Program incelemesi, alarm düzeni, reçete ve kullanıcı ekranları.

Servo ve sürücü

Komut, geri besleme, parametre ve makineyle entegrasyon incelemesi.

Pano ve saha

Besleme, bağlantı, sinyal takibi ve revizyon planı.

WhatsApp ile servis talebi 0554 667 05 04

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

Tuzla, Gebze, Çayırova, Dilovası, Şekerpınar, Orhanlı ve Pendik çevresindeki işletmeler için saha hizmeti talebi oluşturabilirsiniz.

CategoriesGenel

Makine Çalışınca 24 V Besleme Neden Düşer? PLC ve Sensör Resetlerinde İnceleme Planı

FARAD OTOMASYON • TEKNİK SERVİS REHBERİ

Makine Çalışınca 24 V Besleme Neden Düşer? PLC ve Sensör Resetlerinde İnceleme Planı

Makine yük altındayken PLC, HMI ve sensör resetlerini ayırmak için 24 V besleme, yük dağılımı ve bağlantı incelemesi. Tuzla ve Gebze teknik servis.

Makine arızasını WhatsApp ile iletin

Makine boşta çalışırken sorun yoktur; valfler devreye girdiğinde ekran kapanır veya PLC yeniden başlar. Bu durumda ilk şüphe çoğu zaman yazılıma yönelir. Oysa kontrol devresinin besleme davranışı da incelenmelidir. Birkaç saniye sonra normale dönen pano, olay anındaki gerilim değişimini saklamaz; sadece ölçüm yapılırken sorun artık görünmüyor olabilir. Parça değişimine başlamadan önce resetin hangi olayla birlikte oluştuğunu belirlemek, gereksiz müdahaleleri azaltır.

Farad Otomasyon, Tuzla, Gebze ve Çayırova çevresindeki makine arıza incelemelerinde kontrol sistemiyle saha ekipmanını birlikte değerlendirir. Bu rehberin amacı bütün resetleri güç kaynağına bağlamak değildir. Amaç besleme, bağlantı ve yük değişimi ihtimallerini düzenli biçimde ayırmaktır. Cihazın izin verdiği gerilim aralığı modelin teknik belgesinden okunmalıdır; bütün PLC, ekran ve sensörlerin aynı sınıra sahip olduğu varsayılmaz.

Boşta ölçüm neden yeterli olmayabilir?

Kontrol devresi makine dururken az sayıda yükü besliyor olabilir. Çevrim başlayınca solenoid valfler, röleler veya başka yardımcı devreler devreye girer. Yalnızca boşta görülen 24 V değeri, bu değişim sırasında beslemenin kararlı kaldığını göstermez. İnceleme kaydında makinenin hangi adımda olduğu ve hangi tüketicilerin aynı anda çalıştığı bulunmalıdır. Bir cihazın resetlenmesiyle başka bir yükün devreye girmesi arasındaki ilişki önce gözlem olarak kaydedilir.

Ölçüm noktası da sonuç kadar önemlidir. Güç kaynağı çıkışında görülen değer ile uzaktaki cihazın besleme uçlarında görülen değer karşılaştırılır. Aradaki farkın araştırılmasında dağıtım yapısı, bağlantılar ve kablo yolu dikkate alınır. Enerjili pano ölçümleri yetkili personelin uygun çalışma yöntemiyle yürütülür. Operatörün bu bilgiyi hazırlamak için panoyu açmasına gerek yoktur; ekrandaki olay zamanı ve çalışma adımı ilk başvuru için yeterlidir.

Bir reset olayını nasıl tarif etmelisiniz?

  • Yalnızca ekran mı kapanıyor, PLC de yeniden başlıyor mu?
  • Makine aynı üründe ve aynı çevrim adımında mı etkileniyor?
  • Sonradan eklenen valf, sensör veya yardımcı ekipman var mı?
  • Olay soğuk başlangıçta mı, uzun çalışma sonrasında mı görülüyor?
  • Alarm geçmişi veya bakım kaydında aynı saatli başka olay var mı?

Bu sorular farklı ihtimalleri birbirinden ayırır. Yalnızca bir ekranın etkilenmesi, bütün kontrol beslemesinin çöktüğünü kanıtlamaz. Aynı şekilde birçok cihazın etkilenmesi de tek başına güç kaynağının bozuk olduğuna karar vermek için yeterli değildir. Ortak dağıtım noktaları ve cihazların olay kayıtları karşılaştırılmalıdır. Servis ekibine “elektrik gidiyor” yerine hangi cihazların nasıl davrandığını anlatmak hazırlığı kolaylaştırır.

Güç kaynağı değişiminden önce yük listesi

Mevcut kaynağın etiketindeki akım değeri, bağlı tüketicilerin çalışma koşullarıyla birlikte değerlendirilir. Yeni ekipman eklenmiş bir panoda eski proje artık gerçek yük dağılımını göstermeyebilir. PLC, HMI, sensörler ve yardımcı devreler ayrı başlıklarla listelenir. Sürekli yükler ile çevrime bağlı yüklerin ayrılması, sorunun ne zaman ortaya çıktığını anlamaya yardımcı olur. Etiketi daha büyük olan bir kaynağı takmak, hatalı bağlantıyı veya yanlış dağıtımı kendiliğinden düzeltmez.

Siemens’in SITOP ürün ailesinde besleme teşhisi ve farklı ek modüller gibi seçenekler bulunur. Bu bilgi, bütün panolara aynı ürünün seçilmesi gerektiği anlamına gelmez. Uygulamanın mevcut yükleri, çevre koşulları ve kesinti davranışı incelenerek çözüm belirlenir. Üretici ürün bilgisi: Siemens SITOP.

Revizyonun hedefi arızayı görünür yapmak

İyi bir revizyonda yalnızca yeni cihaz eklenmez; servis sırasında devrelerin anlaşılması da kolaylaştırılır. Dağıtım klemenslerinin işaretlenmesi, güncel şema, tüketici listesi ve mümkün olan teşhis bilgilerinin kayda alınması sonraki incelemeyi hızlandırır. Hangi devrenin hangi kaynaktan beslendiği belli değilse basit bir arızada bile kapsam genişler. Pano içindeki değişiklikler proje dosyasına işlenmelidir.

Çözüm sonrasında doğrulama, arızanın görüldüğü çalışma koşulunda yapılır. Makinenin kısa süre boşta çalışması tek başına yeterli kabul edilmez. Ürün değişimi, çevrim sırası ve işletmenin bildirdiği tekrar koşulları test planına eklenir. Ölçüm sonuçları, yapılan işlem ve açık kalan konular servis kaydında birlikte yer alır. Böylece bir sonraki ekip yalnızca değişen parçayı değil, değişimin nedenini de görebilir.

Sık sorulan sorular

PLC resetlenince program bozulmuş mudur?

Bu sonuç doğrudan çıkarılamaz. Besleme olayları, cihaz teşhisi ve program durumu ayrı ayrı incelenir. Resetin kaynağı belirlenmeden yazılımı değiştirmek sorunu gizleyebilir.

Güç kaynağına UPS eklemek yeterli olur mu?

Kesinti süresi ve korunacak yükler değerlendirilmeden karar verilmez. UPS, hatalı saha bağlantısını veya uygun olmayan yük dağılımını düzeltmek için kullanılan genel bir çözüm değildir.

Servis talebinde ne göndermeliyim?

Makine modeli, etkilenen cihazlar, olay zamanı ve güvenli konumdan alınmış alarm fotoğrafı yararlıdır. Mevcut elektrik projesi varsa işletmenin paylaşım izinleri kapsamında eklenebilir.

Farad Otomasyon: Tuzla, Gebze ve Çayırova teknik servis

PLC/HMI programlama, servo ve sürücü devreye alma, elektrik panosu revizyonu ve endüstriyel otomasyon arıza incelemesi için makine modelini ve sorunun görüldüğü çalışma koşulunu paylaşın. Servis kapsamı, saha koşulları ve iş planı birlikte değerlendirilir.

PLC ve HMI

Program incelemesi, alarm düzeni, reçete ve kullanıcı ekranları.

Servo ve sürücü

Komut, geri besleme, parametre ve makineyle entegrasyon incelemesi.

Pano ve saha

Besleme, bağlantı, sinyal takibi ve revizyon planı.

WhatsApp ile servis talebi 0554 667 05 04

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

Tuzla, Gebze, Çayırova, Dilovası, Şekerpınar, Orhanlı ve Pendik çevresindeki işletmeler için saha hizmeti talebi oluşturabilirsiniz.

CategoriesGenel

International OEM Service in Turkey: How to Prepare a Local Field Support Visit

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

International OEM Service in Turkey: How to Prepare a Local Field Support Visit

A practical guide for machine manufacturers planning PLC, HMI and electrical field support in Turkey: scope, documents, site coordination, testing and service handover.

WhatsApp ile talep gönder 0554 667 05 04

When a machine installed in Turkey needs electrical or automation support, the manufacturer may be located thousands of kilometres away. The end user wants production restored, while the OEM needs reliable observations from the machine. A local field visit can connect these two needs, provided the work is clearly prepared. It should begin with a defined scope, available documents and a named contact on each side.

Farad Otomasyon provides industrial electrical and automation services and can discuss local field support requirements with international machine manufacturers. The company is based in Şekerpınar, Çayırova, Kocaeli, with a focus on the industrial areas around Tuzla, Gebze and nearby locations. Availability, travel, technical scope and required equipment are agreed for the particular request. A service enquiry does not create a distribution or stocking commitment.

1. Describe the machine and the reason for the visit

The machine model, serial number, production function and installation location should be provided first. A request such as “the machine is not working” leaves too many questions open. Does the HMI report an alarm? Is the problem present in every cycle? Did it begin after maintenance, a product change or a component replacement? Initial observations help define the visit without assuming a cause before the machine is examined.

The current operating condition should also be explained. The machine may be completely stopped, running with intermittent faults or waiting for commissioning. These situations require different preparation. The OEM and customer should distinguish their observations from conclusions. A suspected faulty drive, for example, is an investigation point until appropriate checks support that diagnosis.

2. Establish the roles of the OEM, local team and end user

The manufacturer may provide the original engineering knowledge and software, the local service team may carry out agreed field checks, and the customer may supply access and production materials. These responsibilities should be written down before travel. Decisions involving design changes, software ownership or production release need the appropriate responsible people. A local service visit should not leave these responsibilities unclear.

A named technical contact is more useful than a large message group with no decision owner. The team should know who can clarify a drawing, approve an agreed change, provide a product sample and accept a service report. If interpretation is needed for a meeting or document, it should be planned rather than assumed. Clear communication helps the visit remain focused on the actual machine requirement.

3. Prepare the technical package

Useful documents include the electrical drawing, device list, relevant project files, alarm description and previous service records. Their revision status matters. An old drawing may not represent changes made at the customer’s factory. The technical package should identify known differences, unavailable files and access restrictions. Missing information can increase the investigation time and should be visible in the agreed scope.

  • Machine identification and installation address.
  • Control hardware model information and relevant software versions.
  • Electrical drawings and available PLC or HMI project files.
  • Alarm records, observed symptoms and previous interventions.
  • Required tests and the expected service deliverables.
  • Site contacts, access arrangements and production availability.

4. Separate fault investigation from a confirmed repair scope

For an unfamiliar machine, the first visit may be an investigation. It can produce findings, measurements within the agreed scope and a proposed next step. It does not automatically mean every repair can be completed during that visit. A replacement part, source project or additional specialist may be required. This distinction should be understood before a fixed completion date is promised.

Where the fault and required work are already established, the repair visit can be prepared more specifically. The replacement device, documents and acceptance method should be checked against the actual application. Similar appearance or a matching power rating alone does not establish compatibility. The OEM’s requirements and the machine’s technical conditions must be considered by the responsible engineering personnel.

5. Coordinate remote engineering without uncontrolled changes

Remote discussion with the OEM can help explain the machine sequence and review observations from the site. Any access method should follow the customer’s information security rules and the agreed project arrangements. Field support does not imply unrestricted access to the factory network. Credentials and project files should be exchanged through approved channels with the authorised recipients.

Software changes should have a documented purpose and a known test plan. The previous available state and the delivered revision should be recorded as the scope allows. A screenshot of the machine working is useful evidence, but it is not a complete software handover. The customer and OEM need to know which changes were made and which functions were tested.

6. Agree on the testing conditions

A machine may need customer materials, mechanical readiness or assistance from a production operator before testing can begin. These prerequisites should be listed. If they are unavailable, the service report should state what could not be tested and why. An untested function should not be marked as accepted simply because the electrical work has been completed.

Functional tests, product quality checks and safety assessments are related but distinct activities. Safety functions must be addressed by competent personnel according to the machine risk assessment and applicable technical requirements. This guide is a planning document, not a substitute for machine safety engineering. Production release remains a decision for the relevant responsible parties based on the actual findings.

7. Use a service report that supports the next decision

The report should identify the machine, date, request, observations, agreed actions and test results. It should also list open items such as missing documents, parts to be supplied or another test under production conditions. Photos can support the report when the customer permits them. Confidential production information should not be included unnecessarily.

A useful handover answers three questions: what was done, what was demonstrated and what still needs attention? This format helps an OEM decide whether another engineering action is required and helps the customer continue the follow-up locally. Where project files or parameter records are part of the agreed delivery, their names and revision details should be connected to the service report.

Frequently asked questions

Can a visit be arranged without a distributor agreement?

A defined field service or commissioning request can be discussed separately from distribution. Stock, sales targets and commercial representation should not be assumed as part of a technical visit.

Can all issues be solved remotely?

No. Some requests require on-site inspection, appropriate measurements or physical work. The available information determines whether remote coordination is useful and what still needs a site visit.

What should we send to Farad Otomasyon?

Send the machine identification, location, fault description, available documents and requested outcome. Farad can then discuss the local electrical and automation support scope. Use the contact card below to start the conversation and the map to find the company location.

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Makineniz için kapsamı birlikte belirleyelim

Makine modeli, mevcut kontrol sistemi ve üretimde yaşanan sorunu paylaşın. Yerinde inceleme ve revizyon ihtiyacı makinenin durumuna göre değerlendirilir.

WhatsApp ile talep gönder 0554 667 05 04

Farad Otomasyon ile iletişim ve konum

Cep / WhatsApp: +90 554 667 05 04 · WhatsApp üzerinden arıza bilgisi gönder

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

İstanbul ve Kocaeli üretim hattı taşıma ve yeniden devreye alma çalışmasıCategoriesGenel

Üretim Hattı Devreye Almada Kabul Testi Nasıl Hazırlanır? Makine Teslimi İçin Uygulama Planı

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Üretim Hattı Devreye Almada Kabul Testi Nasıl Hazırlanır? Makine Teslimi İçin Uygulama Planı

Yeni veya revize edilmiş üretim hattında test kapsamı, ürün denemeleri, açık iş listesi ve teslim dosyası nasıl hazırlanır? İşletmeler için kabul süreci rehberi.

WhatsApp ile talep gönder 0554 667 05 04

Yeni bir üretim hattı kurulduğunda veya mevcut makine revize edildiğinde, ilk ürünün çıkması önemli bir aşamadır. Ancak bu görüntü tek başına bütün teslim koşullarının sağlandığını göstermez. Makinenin farklı çalışma modları, ürün geçişleri, alarm gösterimleri ve belgeleri planlanan kapsamla karşılaştırılmalıdır. Kabul testi, işletme ile teknik ekibin aynı sonucu neye bakarak değerlendireceğini belirleyen bir çalışma planıdır.

Farad Otomasyon, elektrik ve otomasyon devreye alma taleplerinde teslim kapsamının başlangıçta konuşulmasını önemser. Tuzla, Gebze, Çayırova ve Şekerpınar çevresindeki işletmelerde proje büyüklüğü farklı olsa da temel ihtiyaç aynıdır: hangi iş tamamlandı, hangi koşul denendi ve hangi konu açık kaldı? Açık bir kabul listesi, bu soruların hafızaya veya sözlü konuşmalara bağlı kalmasını azaltır.

1. Kabul planı teklif aşamasında başlamalıdır

İşin sonunda neyin kabul edileceği baştan tarif edilmezse ekipler farklı beklentilerle çalışabilir. İşletme bütün ürün çeşitlerinin denenmesini beklerken servis kapsamı tek reçetenin devreye alınması olabilir. Bu fark, teslim günü tartışılmadan önce ortaya çıkarılmalıdır. Test edilecek fonksiyonlar, ürünler ve teslim belgeleri teklif veya proje kapsamına bağlanır. Sonradan eklenen ihtiyaçlar ayrıca değerlendirilir.

Kabul planı bir başarı ilanı değildir; gözlemlenebilir koşulların listesidir. “Makine düzgün çalışacak” ifadesi yerine hangi otomatik çevrimin, hangi ürünle ve hangi koşulda değerlendirileceği yazılabilir. Süre, kapasite ve kalite gibi hedefler varsa bunların ölçüm yöntemi de belirlenmelidir. Teknik inceleme yapılmadan performans artışı veya bütün ürünlerde aynı sonuç garantisi verilmemelidir.

2. Teste başlanması için gereken hazırlıkları yazın

Malzeme, üretim personeli veya işletmenin sağlayacağı yardımcı ekipman hazır değilse test takvimi etkilenir. Bu nedenle saha erişimi, gerekli ürünler, ilgili sorumlular ve çalışma izinleri önceden planlanır. Mekanik ve proses hazırlıklarının durumu da ilgili uzmanlarca değerlendirilir. Elektrik ve otomasyon ekibinin tamamladığı iş, başka bir hazırlık eksikliği nedeniyle denenemiyorsa bu durum kayıtta açıkça belirtilir.

Test gününe yalnızca servis ekibinin hazırlanması yeterli değildir. İşletmenin bakım ve üretim temsilcileri, hangi sırada hangi denemenin yapılacağını bilmelidir. Ürün değişimi için gereken numuneler, kalite kontrol araçları ve makinenin beklenen çalışma düzeni önceden konuşulur. Böylece teknik personel test sırasında sonuç ölçütlerini yeniden tahmin etmek zorunda kalmaz.

3. Fonksiyon testlerini işlevlere ayırın

Manuel çalışma, otomatik çevrim, reçete seçimi, alarm gösterimi ve operatör yetkileri ayrı başlıklar altında ele alınabilir. Her testin beklenen davranışı ve gözlenen sonucu yazılır. Bir testin tamamlanması, diğer bütün fonksiyonların da doğrulandığı anlamına gelmez. Listenin ayrıntısı makinenin yapısına göre belirlenir; bütün üretim hatları için tek bir standart sayfa yeterli olmayabilir.

  • Test numarası ve ilgili makine veya istasyon.
  • Ön koşul ve denenen çalışma modu.
  • Beklenen davranışın kısa açıklaması.
  • Gözlenen sonuç ve gerekli kayıt.
  • Başarılı, başarısız veya denenemedi durumu.
  • Açık iş sorumlusu ve yeniden test ihtiyacı.

4. Güvenlik değerlendirmesini ayrı bir iş olarak ele alın

Makinenin üretim çevriminin çalışması, güvenlik işlevlerinin uygunluğunu kendiliğinden doğrulamaz. Güvenlik kapsamı, risk değerlendirmesi ve ilgili teknik gereklilikler doğrultusunda yetkin kişiler tarafından ele alınmalıdır. Kabul formu tek başına güvenlik sertifikası veya yasal uygunluk belgesi yerine geçmez. Gerekli uzmanlık, belgeler ve sorumluluklar projenin başında belirlenmelidir.

Test amacıyla koruyucuları veya güvenlik devrelerini devre dışı bırakmak rutin bir kabul yöntemi değildir. Denemeler işletmenin güvenli çalışma düzenine uygun yapılmalıdır. Riskli bir durum veya beklenmeyen hareket görülürse ilgili teknik sorumluların değerlendirmesi gerekir. Üretim baskısı, eksik testlerin tamamlanmış gibi yazılması için gerekçe oluşturmaz.

5. Ürün denemesinde koşulları kaydedin

Bir ürünle yapılan denemenin sonucu başka ürün için doğrudan genellenmemelidir. Kullanılan malzeme, reçete, makine ayarı ve ilgili proses koşulları kayıt altına alınır. Kalite sonucu işletmenin belirlediği yöntemle değerlendirilir. Otomasyon ekibi çalışma sırasını kontrol ederken kalite sorumlusu ürünün kabul koşullarını değerlendirir. Bu görevler birbirini tamamlar fakat aynı değerlendirme değildir.

Makinenin önceki ve sonraki davranışı karşılaştırılacaksa karşılaştırmanın benzer koşullarda yapılması gerekir. Farklı ürün, farklı personel veya farklı malzeme sonucu etkileyebilir. Performans gözlemleri bu nedenle bağlamıyla yazılmalıdır. Ölçülmemiş bir kazanımın yüzde olarak rapora konması yerine, tamamlanan fonksiyon ve gözlenen sonuç açık biçimde belirtilir.

6. Açık iş listesi teslimi anlaşılır kılar

Bir alarm metninin düzeltilmesi, eksik etiketin tamamlanması veya belirli üründe yeniden deneme gibi işler açık listede izlenebilir. Açık işin önemi, sorumlusu ve tamamlanma koşulu yazılmalıdır. Her eksik aynı öncelikte değildir. Üretime veya güvenli çalışmaya etkisi bulunan bir konu ile görsel düzenleme ihtiyacı ayrı değerlendirilir. Üretime geçiş kararı ilgili sorumlular tarafından mevcut durum üzerinden verilmelidir.

“Daha sonra bakılacak” ifadesi takibi zorlaştırır. İşletmenin sağlayacağı bilgi, teknik ekibin yapacağı değişiklik ve yeniden test tarihi mümkün olduğunca somutlaştırılır. Denenemeyen bir fonksiyon başarılı olarak işaretlenmez. Bu kayıt yaklaşımı hem işletmenin beklentisini hem servis kapsamını korur; bir sonraki ziyarette konu baştan anlatılmak zorunda kalmaz.

7. Teslim dosyası ve operatör bilgilendirmesi

Güncel proje arşivi, elektrik şeması, cihaz listesi ve parametre kayıtları çalışma kapsamına göre teslim edilir. Operatöre yeni sayfaların anlamı, ürün geçişi ve alarm ekranının kullanımı anlatılabilir. Kullanım notlarında işletmenin kendi yetki düzeni esas alınır. Belgelerin kimde tutulacağı ve sonraki revizyonların nasıl kaydedileceği belirlendiğinde teslim dosyası uzun vadede kullanılabilir hale gelir.

Sık sorulan sorular

Kabul testi her projede aynı mı olur?

Hayır. Yeni hat kurulumu, HMI yenilemesi ve pano revizyonunun test kapsamları farklıdır. Liste yapılan işe, makinenin fonksiyonlarına ve işletmenin teslim beklentisine göre hazırlanır.

Bir fonksiyon test edilemediyse ne yazılır?

Denenemedi durumu, nedeni ve tekrar deneme ihtiyacı yazılır. Malzeme veya saha hazırlığı eksikliği, tamamlanmış test gibi gösterilmemelidir.

Farad’a talep için ne göndermeliyiz?

Makine veya hat açıklaması, mevcut proje kapsamı, cihaz listesi ve test edilmesi beklenen ürünler başlangıç görüşmesini kolaylaştırır. Aşağıdaki iletişim kartından devreye alma ve kabul planı ihtiyacınızı paylaşabilirsiniz.

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Makineniz için kapsamı birlikte belirleyelim

Makine modeli, mevcut kontrol sistemi ve üretimde yaşanan sorunu paylaşın. Yerinde inceleme ve revizyon ihtiyacı makinenin durumuna göre değerlendirilir.

WhatsApp ile talep gönder 0554 667 05 04

Farad Otomasyon ile iletişim ve konum

Cep / WhatsApp: +90 554 667 05 04 · WhatsApp üzerinden arıza bilgisi gönder

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

CategoriesGenel

Vardiya Değişiminde Kaybolan Arıza Bilgisi: Fabrikalarda Tekrarlayan Duruşları İzleme Planı

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Vardiya Değişiminde Kaybolan Arıza Bilgisi: Fabrikalarda Tekrarlayan Duruşları İzleme Planı

Vardiya devir kaydı, alarm zamanı, ürün bilgisi ve servis sonrası takip nasıl düzenlenir? Tuzla ve Gebze fabrikaları için pratik arıza iletişim rehberi.

WhatsApp ile talep gönder 0554 667 05 04

Makine bir vardiyada duruyor, resetten sonra çalışıyor ve bir sonraki ekip aynı arızayı yeniden yaşıyor. İlk operatörün gördüğü alarm, kullanılan ürün ve yapılan müdahale aktarılmadığında servis ekibi olayı baştan anlamaya çalışır. Bu durum yalnızca teknik bir mesele değildir; bilgi akışındaki eksik de arıza çözümünü zorlaştırır. Vardiya devir kaydı bu nedenle günlük üretim takibinin yararlı bir parçasıdır.

Tuzla, Gebze, Çayırova ve Şekerpınar’daki fabrikalarda bakım ekibi birçok farklı makineyle ilgilenir. Her olayın ayrıntısını hafızada tutmak mümkün değildir. Farad Otomasyon’a iletilen servis taleplerinde kısa fakat düzenli bir kayıt, sahaya hazırlanmayı ve olayın doğru kişiye aktarılmasını kolaylaştırır. Amaç operatöre uzun rapor yazdırmak değil, tekrar eden sorunun izini kaybetmemektir.

1. Arıza kaydı bir suçlama formu değildir

Operatör, yaptığı müdahalenin kendisine karşı kullanılacağını düşünürse önemli ayrıntıları yazmayabilir. Formun amacı makinenin davranışını açıklamak olmalıdır. “Yanlış kullandı” yerine hangi tuşa basıldığı, hangi ürünün işlendiği ve ekranda ne görüldüğü kaydedilir. Yorum ile gözlem ayrıldığında teknik ekip kanıta dayalı bir değerlendirme yapabilir. Aynı prensip bakım ve servis personeli için de geçerlidir.

Kaydı anlaşılır tutmak için alanların çoğu kısa cevapla doldurulabilir. Makine kodu, tarih, saat, ürün ve alarm metni başlangıç için yeterli bir çekirdek oluşturur. Daha ayrıntılı teknik rapor gerektiğinde bakım personeli ek açıklama yapar. Günlük devir formunun kolay kullanılması, teorik olarak çok kapsamlı fakat kimsenin doldurmadığı bir formdan daha yararlıdır.

2. Saat ve çalışma adımı neden önemlidir?

“Gece arıza oldu” bilgisi olayları ilişkilendirmeyi zorlaştırır. Mümkün olduğunca kesin saat ve makinenin hangi adımda olduğu yazılmalıdır. Ürün girişinde, beklemede, çevrim sonunda veya ürün değişiminden sonra görülen duruşlar ayrı durumlar olabilir. Aynı alarmın farklı koşullarda ortaya çıkması da ayrıca değerlendirilir. Zaman kaydı, ilgili üretim ve bakım kayıtlarıyla karşılaştırmaya yardımcı olur.

Makinenin ekranındaki saat ile işletmenin kullandığı saat farklıysa bu fark not edilmelidir. Tek bir fotoğraf veya mesaj üzerinden yanlış sıralama kurulması önlenir. Birden çok makinenin aynı dönemde etkilenmesi halinde işletmenin bakım ekibi ortak koşulları araştırabilir. Ancak eş zamanlı duruşların aynı nedenden kaynaklandığı yalnızca zaman yakınlığına bakılarak ilan edilmemelidir.

3. Vardiya formunda bulunması yararlı alanlar

  • Makine kodu, üretim hattı ve vardiya.
  • Duruşun başlangıç zamanı ve yeniden çalışma zamanı.
  • Ekrandaki alarmın tam metni veya kodu.
  • Ürün, reçete ve makinenin bulunduğu çalışma adımı.
  • Olaydan önce gözlenen değişiklikler.
  • Yetkili kişinin yaptığı müdahale ve sonucu.
  • Bir sonraki vardiyaya bırakılan takip konusu.

Bu alanlar işletmenin üretim yapısına göre uyarlanabilir. Sürekli proses, dolum, ambalaj veya farklı çevrimlerle çalışan makinelerde aynı formun her ayrıntısı uygun olmayabilir. Önemli olan kayıtların karşılaştırılabilir olmasıdır. Her ekip farklı isimle aynı makineyi tarif ederse veri birikse bile anlamlı bir takip yapmak zorlaşır.

4. Reset bilgisi tek başına çözüm kaydı değildir

Makinenin resetten sonra çalışması, arızanın nedeninin ortadan kalktığını kanıtlamaz. Kayda “reset sonrası çalıştı” yazılabilir, ancak bunun kalıcı çözüm olduğu varsayılmaz. Alarmın ne zaman tekrar ettiği, üretimin hangi koşullarda sürdüğü ve bakım ekibinin hangi kontrolü yaptığı ayrı alanlarda belirtilmelidir. Böylece geçici olarak üretime dönen makineyle nedeni belirlenerek onarılan makine birbirine karıştırılmaz.

Operatörün makineyi zorla çalıştırması veya güvenlik işlevlerini devre dışı bırakması kayıt yöntemi değildir. Müdahaleler işletmenin yetki ve güvenli çalışma düzenine uygun olmalıdır. Kayıtta riskli bir durum görülüyorsa ilgili sorumluya aktarılır. Teknik servis talebi, tehlikeli koşulda üretime devam etme izni olarak değerlendirilmemelidir.

5. Fotoğraf ve video nasıl kullanılmalı?

Alarm ekranı ve cihaz model etiketi fotoğrafı ilk değerlendirmeye yardımcı olabilir. Fakat görüntü için koruyucu kapak açmak, hareketli bölgeye yaklaşmak veya enerjili panoda müdahale yapmak gerekmez. Görüntülerin güvenli konumdan ve işletmenin izinleriyle alınması gerekir. Bir video, olayın sırasını anlatabilir; tek başına ölçüm veya yerinde teknik incelemenin yerini tutmaz.

Paylaşılacak görüntüde müşteri ürünleri, çalışan yüzleri veya gizli üretim bilgileri bulunuyorsa işletmenin paylaşım kuralları izlenmelidir. Servis ekibinin ihtiyaç duyduğu cihaz ve alarm bilgisi hedeflenir. Gereksiz dosya yığmak yerine açıklaması bulunan birkaç kayıt, teknik hazırlığı daha fazla kolaylaştırabilir. Dosyanın hangi makineye ve hangi zamana ait olduğu mesajda belirtilmelidir.

6. Takip listesini açık ve kapalı işler olarak düzenleyin

Arıza için parça bekleniyorsa, inceleme tamamlanmadıysa veya belirli üründe yeniden test gerekiyorsa konu açık iş olarak tutulur. “Servis geldi” yazılması işin kapandığı anlamına gelmez. Kapatma ölçütü, tamamlanan müdahale ve takip sonucu birlikte kaydedilmelidir. Bir sonraki vardiya hangi konuda gözlem yapacağını bildiğinde yarım kalan işler daha kolay izlenir.

Günlük kayıtlar belirli aralıklarla bakım sorumlusu tarafından gözden geçirilebilir. En sık duruş yapan makine, tekrar eden alarm ve bilgi eksikliği bulunan kayıtlar bu incelemede ortaya çıkar. Bütün duruşlara aynı öncelik verilmez; üretim etkisi, risk ve teknik ihtiyaç birlikte değerlendirilir. Böylece servis talebi yalnızca en yüksek sesle bildirilen soruna göre oluşturulmaz.

7. Teknik servise aktarılacak özet

Servis talebinde uzun mesaj zinciri yerine kısa bir olay özeti hazırlanabilir: makine, alarm, çalışma koşulu, yapılan müdahale ve mevcut durum. Önceki rapor veya açık iş varsa eklenir. Farad Otomasyon bu bilgileri kullanarak elektrik ve otomasyon incelemesinin kapsamını görüşebilir. Kesin arıza nedeni, gereken ölçüm ve kontroller tamamlanmadan yalnızca mesaj üzerinden belirlenmeyebilir.

Sık sorulan sorular

Bu düzen için özel yazılım şart mı?

Hayır. İşletmenin kullandığı form, tablo veya bakım uygulamasıyla başlanabilir. Temel ihtiyaç herkesin aynı alanları doldurması ve kaydın ilgili sorumluya ulaşmasıdır.

Bir kez yaşanan duruş da kaydedilmeli mi?

Üretim etkisi ve işletmenin kayıt politikasına göre kayda alınması yararlı olabilir. Daha sonra tekrarlayan olayla karşılaştırmak için ilk gözlem önemli bir başlangıç sağlar.

Servis sonrası ne takip edilir?

Yapılan işlem, makinenin denendiği koşullar, açık işler ve tekrar görülüp görülmediği izlenir. Arıza kaydı böylece yalnızca geçmişi anlatan bir belge değil, sonraki vardiyanın kullanabileceği bir çalışma notu olur.

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Makineniz için kapsamı birlikte belirleyelim

Makine modeli, mevcut kontrol sistemi ve üretimde yaşanan sorunu paylaşın. Yerinde inceleme ve revizyon ihtiyacı makinenin durumuna göre değerlendirilir.

WhatsApp ile talep gönder 0554 667 05 04

Farad Otomasyon ile iletişim ve konum

Cep / WhatsApp: +90 554 667 05 04 · WhatsApp üzerinden arıza bilgisi gönder

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

CategoriesGenel

PLC ve HMI Proje Arşivi Nasıl Düzenlenir? Fabrikalar İçin Yedekleme ve Teslim Dosyası Planı

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

PLC ve HMI Proje Arşivi Nasıl Düzenlenir? Fabrikalar İçin Yedekleme ve Teslim Dosyası Planı

PLC programı, operatör ekranı, sürücü parametreleri ve elektrik şemalarını tek makine dosyasında düzenleme rehberi; arıza anında doğru sürüme ulaşmak için kayıt planı.

WhatsApp ile talep gönder 0554 667 05 04

Fabrikada makine durduğunda en sık sorulan sorulardan biri şudur: Son çalışan program nerede? Bir bilgisayarda “son”, diğerinde “yeni”, bir USB bellekte “son son” adlı dosyalar bulunması, doğru projeye ulaşıldığı anlamına gelmez. PLC ve HMI arşivinin amacı dosya biriktirmek değil, hangi makinede hangi sürümün çalıştığını açıklayabilmektir. Bu düzen özellikle farklı servislerin müdahale ettiği makinelerde önem kazanır.

Farad Otomasyon için proje teslimi, mümkün olan ve çalışma kapsamına giren teknik kayıtların makineyle ilişkilendirilmesini de içerir. İşletmenin mevcut belgeleri, cihazlara erişim durumu ve proje sahipliği değerlendirilerek arşiv ihtiyacı belirlenir. Her cihazdan her tür dosyanın alınabileceği varsayılmaz; eksik kaynak proje ile cihazdan alınan çalışma verisinin farkı teslim listesinde açıklanmalıdır.

1. Her makineye ayrı bir kimlik verin

Aynı marka ve model iki makine farklı yazılım, saha bağlantısı veya ürün ayarıyla çalışabilir. Bu nedenle arşiv makine adı, işletme içi ekipman kodu ve seri numarasıyla ilişkilendirilmelidir. Dosyanın yalnızca “dolum PLC” olarak adlandırılması yeterli olmayabilir. Üretim alanı, pano numarası ve ilgili operatör ekranı bilgisi de kayıtta bulunduğunda bakım ekibi doğru klasörü daha kolay seçer.

Makine kimliği elektrik şemasında, servis raporunda ve arşiv klasöründe tutarlı kullanılmalıdır. İşletme içinde isim değişirse eski adla bağlantı korunabilir. Böylece önceki raporlar kaybolmaz. Ortak bir envanter tablosu, hangi makinenin programı var, hangi makinenin şeması eski ve hangi cihazın parametre kaydı eksik sorularını aynı yerde görünür hale getirir.

2. Arşiv yalnızca PLC programından oluşmaz

Operatör ekranı projesi, ürün reçeteleri, sürücü ayarları, cihaz listesi ve elektrik şeması birlikte değerlendirilmelidir. Bir makinede PLC arşivi mevcutken HMI’nin kaynak projesi bulunmayabilir. Başka bir sistemde sürücü parametreleri kayıtlı olsa da hangi motora ait oldukları açıklanmamış olabilir. Bu boşluklar arıza anında değil, arşiv hazırlanırken fark edilmelidir.

  • PLC ve HMI kaynak projeleri ile mevcut erişim durumu.
  • Kontrol cihazlarının model, sürüm ve donanım bilgileri.
  • Sürücü ve servo parametre kayıtlarının kapsamı.
  • Elektrik şeması, giriş çıkış listesi ve saha etiketleri.
  • Reçete, kalibrasyon ve işletmeye özgü üretim kayıtları.

3. Dosyanın durumunu adında ve kaydında belirtin

Deneme için hazırlanmış bir proje ile üretimde kabul edilmiş proje birbirinden ayrılmalıdır. Tarih, revizyon numarası ve durum bilgisi dosya düzenini anlaşılır kılar. Örneğin makine kodu, tarih ve “kabul edilen sürüm” açıklaması birlikte kullanılabilir. Adlandırmanın biçiminden daha önemli olan, bütün ekiplerin aynı yönteme uyması ve dosyanın yanında kısa değişiklik kaydı bulunmasıdır.

Değişiklik kaydı hangi fonksiyonun neden düzenlendiğini, kim tarafından yapıldığını ve hangi testlerin tamamlandığını açıklamalıdır. “Program güncellendi” ifadesi sonraki teknisyene fazla bilgi vermez. Ürün geçiş sayfasının değişmesi, alarm metninin düzeltilmesi veya belirli bir çalışma adımının revize edilmesi açık yazıldığında önceki sürüme dönme ihtiyacı da daha sağlıklı değerlendirilir.

4. Servis öncesi ve sonrası kayıtları ayırın

Bir müdahaleden önce mevcut durumun kayda alınması, sonrasında yapılan değişikliklerin anlaşılmasını kolaylaştırır. Ancak arşiv işlemi makinenin üretimine ve cihazın teknik koşullarına uygun planlanmalıdır. İşletmenin onayı ve yetkili teknik personelin değerlendirmesi olmadan üretimdeki sistemde değişiklik yapılmaz. Yedek almak ile yedeği makineye geri yüklemek farklı işlemlerdir; ikisinin sonuçları aynı değildir.

Servis sonrasında oluşturulan dosyanın gerçekten teslim edilen makineye ait olduğu kontrol edilmelidir. Servis raporunda son proje adı, teslim tarihi ve açık kalan belgeler yer alabilir. Kaynak proje temin edilemiyorsa bu eksiklik gizlenmez. İşletme mevcut çalışma durumunu, erişim sınırlamalarını ve gelecekte yapılabilecek revizyon ihtiyacını ayrı ayrı görmelidir.

5. Saklama ve erişim sorumluluğu belirleyin

Arşiv yalnızca servis teknisyeninin bilgisayarında durursa işletme gerektiğinde dosyaya ulaşamayabilir. İşletme kendi saklama yerini ve erişim sorumlusunu belirlemelidir. Dosyaları okuyabilecek kişiler ile üretimdeki sisteme yükleme yapabilecek kişiler aynı yetkiye sahip olmak zorunda değildir. Programlar ve erişim bilgileri herkese açık paylaşım bağlantılarında tutulmamalıdır; işletmenin bilgi güvenliği düzeni izlenmelidir.

Tek bir USB bellek veya tek bir bilgisayar uzun vadeli arşiv için kırılgan bir yöntemdir. İşletmenin yedekleme politikasına uygun ek kopya ve düzenli erişim kontrolü planlanabilir. Dosyaların bulunduğunu söylemek yeterli değildir; ihtiyaç halinde açılabildiği, ilgili yazılım sürümünün bilindiği ve makine kimliğiyle ilişkilendirildiği de kontrol edilmelidir. Bu kontrol üretim sisteminde deneme yüklemesi yapılması anlamına gelmez.

6. Revizyonla birlikte belgeleri de güncelleyin

Panoya yeni bir sensör eklenmiş fakat şemaya işlenmemişse, arşivin bir kısmı güncel kalırken diğer kısmı eski kalır. Sonraki arızada saha ile belge arasındaki bu fark vakit kaybettirir. Bu nedenle program değişikliği, saha bağlantısı ve doküman güncellemesi aynı iş kaydında takip edilmelidir. Yapılan işin büyüklüğüne göre çizim, giriş çıkış listesi ve operatör notları yeniden düzenlenir.

Belge eksiği bir günde tamamen kapatılamayabilir. Önce kritik makineler, ardından sık müdahale edilen hatlar ve diğer ekipmanlar sıralanabilir. Bu yaklaşım işletmeye gerçekçi bir tamamlanma planı sağlar. Arşiv çalışmasının sonunda yalnızca dosya sayısı değil, kaç makinenin doğrulanmış ve erişilebilir teslim dosyasına sahip olduğu izlenmelidir.

Sık sorulan sorular

PLC’den alınan dosya kaynak projeyle aynı mıdır?

Bu durum cihaz, yazılım, proje içeriği ve erişim imkanlarına bağlıdır. Alınan kaydın kapsamı ve eksikleri teknik değerlendirmede açıklanmalıdır. Her kaydın düzenlenebilir, açıklamalı ve eksiksiz kaynak proje olduğu varsayılmamalıdır.

Eski arşivler silinmeli mi?

İşletmenin saklama politikasına göre önceki sürümler korunabilir. Üretimde kabul edilmiş sürüm belirgin tutulmalı; deneme dosyaları onunla karıştırılmamalıdır. Silme kararı arşiv sahibinin kontrolünde verilmelidir.

Başlangıç için ne gönderebiliriz?

Makine listesi, mevcut dosya isimleri, cihaz model fotoğrafları ve son servis raporları arşiv ihtiyacını belirlemek için yardımcı olur. Tuzla, Gebze, Çayırova ve Şekerpınar’daki işletmeler Farad Otomasyon ile iletişime geçerek kendi makinelerine uygun kayıt ve teslim kapsamını görüşebilir.

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Makineniz için kapsamı birlikte belirleyelim

Makine modeli, mevcut kontrol sistemi ve üretimde yaşanan sorunu paylaşın. Yerinde inceleme ve revizyon ihtiyacı makinenin durumuna göre değerlendirilir.

WhatsApp ile talep gönder 0554 667 05 04

Farad Otomasyon ile iletişim ve konum

Cep / WhatsApp: +90 554 667 05 04 · WhatsApp üzerinden arıza bilgisi gönder

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

CategoriesGenel

Eski Makineyi Yenilemek mi, Otomasyonunu Modernize Etmek mi? Tuzla ve Gebze İçin Karar Rehberi

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Eski Makineyi Yenilemek mi, Otomasyonunu Modernize Etmek mi? Tuzla ve Gebze İçin Karar Rehberi

Eski makinenin otomasyon revizyonuna uygunluğu nasıl değerlendirilir? PLC, HMI, pano, yedek parça ve üretim kaybını birlikte ele alan modernizasyon planı.

WhatsApp ile talep gönder 0554 667 05 04

Bir makine sık durmaya başladığında ilk tartışma genellikle yenisini almak üzerine olur. Oysa üretim sorununun kaynağı mekanik aşınma, kontrol sisteminin eskimesi, kullanım biçimi veya bakım eksikliği olabilir. Tuzla ve Gebze çevresindeki işletmeler için doğru karar, makinenin yaşına bakarak değil, hangi işlevinin üretimi sınırladığını belirleyerek verilir. Otomasyon modernizasyonu da ancak bu incelemenin ardından anlamlı bir yatırım haline gelir.

Farad Otomasyon, mevcut makinenin elektrik ve otomasyon tarafını değerlendirirken işletmenin üretim hedefini de görüşür. Amaç yalnızca eski bir PLC’yi yeni modelle değiştirmek değildir. Arıza takibini kolaylaştırmak, operatörün makineyi anlaşılır biçimde yönetmesini sağlamak, teknik belgeleri toparlamak ve bakım ekibinin sistemi sürdürebilmesini desteklemek aynı planın parçalarıdır.

1. Önce üretim sorununu açıkça tanımlayın

“Makine yavaş” ifadesi tek başına proje kapsamı oluşturmaz. Bekleme hangi adımda oluşuyor, arıza hangi ürünle artıyor, operatör müdahalesi ne kadar sürüyor ve duruşlar ne sıklıkta tekrarlanıyor? Bu soruların yanıtı mevcut durumun fotoğrafını çıkarır. İşletmenin beklentisi daha yüksek kapasite, daha az duruş, kolay ürün değişimi veya bulunabilir yedek parça olabilir. Her hedef için farklı bir çözüm gerekebilir.

İlk değerlendirmeye bakım sorumlusu kadar üretim ve operatör temsilcisi de katılmalıdır. Bakım ekibi elektriksel sorunları anlatırken operatör kullanım zorluklarını, üretim sorumlusu ise sipariş akışındaki etkileri görür. Bu bilgiler birlikte kayda geçtiğinde yalnızca en son arızaya odaklanan bir müdahale yerine, makinenin günlük çalışmasını iyileştiren bir kapsam hazırlanabilir.

2. Mekanik durum ve otomasyon birlikte değerlendirilmelidir

Mekanik yapısı üretim ihtiyacını karşılayan bir makine, kontrol sistemi yenilenerek kullanılmaya devam edebilir. Ancak aşınmış mekanizma, yetersiz proses kapasitesi veya ürünle uyumsuz yapı yalnızca yazılım değiştirilerek çözülmez. Bu nedenle elektrik revizyonu teklifinden önce mekanik taraftaki bulgular da ilgili uzmanla değerlendirilmelidir. Revizyonun hangi problemi çözeceği ve hangi problemi kapsam dışında bırakacağı açıkça yazılmalıdır.

Örneğin operatör ekranı okunmadığı için ürün ayarları zor yapılıyorsa HMI yenilemesi yararlı olabilir. Aynı makinede ürün ölçüsü mekanik boşluk nedeniyle değişiyorsa ekranın yenilenmesi bu sapmayı ortadan kaldırmaz. İşletme açısından iyi proje, beklenen kazanımı doğru tarif eden projedir. Her eski parçayı değiştirmek de her parçayı korumak da tek başına doğru yaklaşım değildir.

3. Mevcut sistemin envanterini çıkarın

PLC, HMI, sürücü, servo, sensör, röle, güç kaynağı ve pano bağlantılarının model bilgileri kayda alınmalıdır. Elektrik şemalarının güncelliği, program dosyalarının bulunabilirliği ve makinede sonradan yapılan değişiklikler ayrıca incelenir. Makinenin üzerinde çalışan program ile bilgisayardaki proje dosyasının aynı olduğu varsayılmamalıdır. Arşiv ve erişim durumu, uygulanabilecek revizyon yöntemini doğrudan etkiler.

  • Makine adı, seri numarası ve üretimdeki görevi.
  • Kontrol cihazlarının model ve sürüm bilgileri.
  • Mevcut şema, program, ekran ve parametre arşivi.
  • Tekrarlayan arızalar ve daha önce yapılan müdahaleler.
  • Ürün reçeteleri, çalışma modları ve operatör ihtiyaçları.

4. Revizyonu aşamalara bölmek ne sağlar?

Üretimin tamamını uzun süre durdurmak her işletmede mümkün değildir. Uygun projelerde hazırlık, pano imalatı, yazılım geliştirme, saha bağlantıları ve kabul testleri ayrı aşamalara bölünebilir. Böylece sahaya gelmeden tamamlanabilecek işler önden hazırlanır. Bunun uygulanabilirliği mevcut mimariye, makinenin erişim durumuna ve planlanan değişikliğin büyüklüğüne bağlıdır; her revizyon kısa bir duruşta tamamlanamaz.

Her aşamanın başlangıç koşulu, sorumlusu ve tamamlanma ölçütü belirlenmelidir. Eski program arşivlenmeden yeni sisteme geçmek veya saha kabloları tanımlanmadan pano değiştirmek planı belirsizleştirir. Bir sonraki aşamaya geçiş için hangi kontrollerin tamamlanacağı önceden konuşulduğunda üretim, bakım ve servis ekibi aynı takvime göre çalışabilir.

5. Teklifte yalnızca malzeme listesini karşılaştırmayın

İki teklif aynı PLC ve ekranı içerse bile teslim kapsamları farklı olabilir. Yazılım geliştirme, mevcut fonksiyonların aktarılması, saha keşfi, devreye alma, operatör bilgilendirmesi ve son dokümanların teslimi fiyatın anlamını değiştirir. Hangi reçetelerin korunacağı, hangi yeni sayfaların hazırlanacağı ve makinenin hangi ürünlerle test edileceği belirtilmeyen tekliflerde sonradan ek iş tartışmaları yaşanabilir.

Yatırım değerlendirmesine planlanan duruş, ürün denemesi, mekanik ilaveler ve işletmenin sağlayacağı personel de dahil edilmelidir. “Her şey dahil” ifadesi yerine teslim edileceklerin yazıldığı bir kapsam daha kullanışlıdır. Arıza çözümü ile kapasite artırımı farklı hedeflerdir; kapasite artışı ancak proses ve makine koşulları incelendikten sonra değerlendirilebilir.

6. Devreye alma ve teslim dosyası

Revizyon sonunda makinenin bir kez çalışması teslimin bütününü oluşturmaz. Çalışma modları, ürün değişimleri, alarm gösterimleri ve planlanan fonksiyonlar kabul listesi üzerinden değerlendirilmelidir. Gözlemler, açık işler ve gerekli takip adımları kayıt altına alınır. Güvenlik işlevleri makinenin risk değerlendirmesi ve ilgili teknik gereklilikler çerçevesinde yetkin kişiler tarafından ele alınmalıdır.

Son teslim dosyasında güncel elektrik şeması, cihaz listesi, erişilebilir program arşivi, parametre kayıtları ve kullanım notları bulunması bakım ekibine yardımcı olur. İşletmenin dosyaları saklayacağı yer ve güncelleme sorumlusu da belirlenmelidir. Modernizasyonun değeri, yalnızca devreye alma gününde değil, sonraki arızada doğru bilgiye ulaşılabildiğinde de ortaya çıkar.

Sık sorulan sorular

Programı bulunmayan makine revize edilebilir mi?

Mevcut fonksiyonların anlaşılması, erişim imkanları ve teknik belgeler değerlendirilerek bir yöntem belirlenebilir. Programın eksikliği keşif ve yazılım çalışmasını büyütebilir. İnceleme yapılmadan süre veya sabit kapsam sözü verilmesi doğru değildir.

Yeni PLC takılması bütün arızaları bitirir mi?

Hayır. Mekanik sorun, saha bağlantısı, besleme veya kullanım kaynaklı problemler ayrıca çözülmelidir. Modernizasyonun hedefi ve sınırları bu nedenle ilk aşamada yazılır.

Keşif için hangi bilgiler gönderilmeli?

Makine modeli, pano ve cihaz etiketlerinin fotoğrafları, yaşanan duruşun açıklaması ve mevcut belgelerin listesi başlangıç değerlendirmesini kolaylaştırır. Tuzla, Gebze, Çayırova ve Şekerpınar çevresindeki talepler için aşağıdaki iletişim kartından Farad Otomasyon’a ulaşabilirsiniz.

FARAD OTOMASYON • SAHA SERVİSİ VE PROJE

Makineniz için kapsamı birlikte belirleyelim

Makine modeli, mevcut kontrol sistemi ve üretimde yaşanan sorunu paylaşın. Yerinde inceleme ve revizyon ihtiyacı makinenin durumuna göre değerlendirilir.

WhatsApp ile talep gönder 0554 667 05 04

Farad Otomasyon ile iletişim ve konum

Cep / WhatsApp: +90 554 667 05 04 · WhatsApp üzerinden arıza bilgisi gönder

Adres: Şekerpınar Mahallesi, Muhsin Yazıcıoğlu Caddesi No:96/C, 41420 Çayırova/Kocaeli. Yol tarifi

CategoriesGenel

Çayırova Otomasyon ve PLC Servisi: Fabrikalar İçin 7/24 Teknik Destek

Çayırova otomasyon ve PLC servisi ihtiyacında üretim kaybını azaltan en önemli unsur, arızaya hızlı ve bilinçli müdahaledir. Farad Otomasyon, Şekerpınar ve Çayırova’daki sanayi tesislerine PLC programlama, makine otomasyonu, elektrik panosu, HMI, SCADA, inverter ve servo sürücü konularında teknik destek sağlar.

Çayırova Endüstriyel Otomasyon Çözümleri

Her üretim hattının kontrol yapısı, saha ekipmanları ve çalışma koşulları farklıdır. Bu nedenle arıza tespitinde tek bir parçaya odaklanmak yerine PLC yazılımından sensörlere, güç kaynağından haberleşme hattına kadar sistemi bütün olarak inceleriz. Amaç, makineyi güvenli biçimde devreye almak ve tekrar eden duruşların önüne geçmektir.

Çayırova’da Verdiğimiz Hizmetler

  • PLC arıza tespiti, yazılım yedekleme ve programlama
  • Siemens, Delta, Schneider PLC teknik servisi
  • HMI operatör paneli ve SCADA uygulamaları
  • Servo motor, servo sürücü ve inverter kontrolleri
  • Otomasyon ve kompanzasyon panosu üretimi
  • Elektrik panosu revizyonu, etiketleme ve projelendirme
  • Makine devreye alma, otomasyon modernizasyonu ve bakım
  • 7/24 acil otomasyon arıza servisi

PLC Arızası Nasıl Tespit Edilir?

Makinenin çalışmaması her zaman PLC’nin bozuk olduğu anlamına gelmez. Acil stop devresi, sensör, röle, kontaktör, güç kaynağı, haberleşme kablosu veya sürücü hatası da sistemi durdurabilir. Çayırova PLC servisi çalışmalarımızda hata kayıtları, giriş-çıkış durumları, saha sinyalleri ve elektrik ölçümleri birlikte değerlendirilir. Yazılıma müdahale öncesinde mevcut programın yedeği alınmaya çalışılır.

Makine Otomasyonu ve Modernizasyon

Eski kontrol sistemlerinde yedek parça bulmak zorlaşabilir ve plansız duruşlar artabilir. Uygun projelerde eski PLC, operatör paneli ve sürücüler güncel ürünlerle değiştirilir. Elektrik projesi, pano düzeni ve yazılım birlikte ele alınarak operatör kullanımını kolaylaştıran, bakımı daha sürdürülebilir bir sistem hedeflenir.

Çayırova Elektrik Pano Servisi

Gevşek bağlantılar, aşırı sıcaklık, kirlenme ve yıpranmış şalt malzemeleri ciddi arızalara neden olabilir. Pano bakımında bağlantı kontrolü, fan ve filtre temizliği, kontaktör-röle incelemesi, kablo düzenleme ve gerekli malzeme yenilemeleri yapılır. Revizyon sonunda sistem çalışma koşullarında test edilir.

Şekerpınar ve Çayırova’ya Hızlı Servis

Firmamızın Çayırova’daki konumu; Şekerpınar, Gebze, Dilovası, Tuzla ve çevre sanayi bölgelerine hızlı ulaşım avantajı sağlar. Acil servis talebinde makine bilgisi, arıza kodu, marka-model ve mümkünse pano fotoğrafı önceden paylaşıldığında ekibimiz gerekli hazırlığı yapabilir.

Neden Farad Otomasyon?

Saha tecrübesi, marka bağımsız çözüm yaklaşımı ve anlaşılır bilgilendirme, hizmetimizin temelini oluşturur. Arızayı geçici olarak susturmak yerine kök nedeni araştırır; ihtiyaç halinde bakım ve modernizasyon önerileri sunarız. Küçük işletmelerden büyük üretim tesislerine kadar planlı ve acil teknik servis desteği veririz.

Çayırova Otomasyon Servisi İçin Bize Ulaşın

Telefon: +90 554 667 05 04
E-posta: bilgi@faradotomasyon.com
Adres: Şekerpınar Mah., Muhsin Yazıcıoğlu Cd. No:96/C, 41420 Çayırova/Kocaeli

WhatsApp’tan Teklif Alın

Farad Otomasyon Konumu

Sık Sorulan Sorular

Çayırova’da 7/24 otomasyon servisi var mı?

Evet, kritik üretim arızaları için 7/24 teknik servis talebi alınır ve ekip uygunluğuna göre planlama yapılır.

PLC programının yedeğini alıyor musunuz?

Cihaz ve erişim koşulları uygunsa müdahale öncesinde PLC ve HMI programlarının yedeği alınır.

Yerinde keşif yapıyor musunuz?

Evet. Yeni pano, modernizasyon ve makine otomasyonu işleri için yerinde inceleme yapılarak ihtiyaçlar belirlenebilir.